Ошибка Renishaw 91 INPUT NOT ALLOWED на Fanuc / Meldas: причины и устранение
Сообщение «91 INPUT NOT ALLOWED» появляется не из-за поломки датчика или платы ЧПУ, а из-за того, что макропрограмма Renishaw получила параметр, который для конкретного цикла использовать нельзя. Ошибка формальная, программная, но она полностью останавливает цикл измерения или калибровки, а на производстве с плотным тактом это означает простой станка, пока оператор ищет опечатку в кадре G65. В этой статье разбираем логику работы серии ошибок «91» на стойках Fanuc и Mitsubishi Meldas, конкретно — вариант INPUT NOT ALLOWED, и даём порядок проверки, который позволяет найти причину за несколько минут, а не перебором всех строк управляющей программы.
- Что означает ошибка 91 и почему у неё несколько формулировок
- Специфика INPUT NOT ALLOWED
- В каких циклах чаще всего появляется
- Сравнение с другими вариантами ошибки 91
- Порядок диагностики
- Как устранить и на что обратить внимание в кадре вызова
- Профилактика повторного появления
Что означает ошибка 91 и почему у неё несколько формулировок
Макроциклы Renishaw — Inspection Plus, Productivity+ и их аналоги — реализованы как набор подпрограмм на макроязыке стойки. Вызов цикла выглядит как строка G65 P9xxx с набором аргументов A, B, C, D, I, J, K, X, Y, Z и так далее — каждая буква передаёт макросу конкретный параметр: направление подхода, номер щупа, допуск, флаг единиц измерения. Прежде чем выполнить измерение, макрос проверяет полученный набор параметров на непротиворечивость. Если проверка не проходит, стойка выводит алармовое сообщение с номером 91 и текстовым уточнением — оно и различает конкретную причину отказа.
Текстовое уточнение подставляется самой макропрограммой, поэтому формулировка зависит от версии пакета Renishaw и от того, какая именно проверка внутри цикла сработала. Отсюда и семейство похожих кодов: DATA MISSING, INPUT MISSING, INPUT MIXED, INPUT OUT OF RANGE, FORMAT ERROR, INPUT NOT ALLOWED. Все они относятся к одному номеру аларма 91, но описывают разные типы несоответствия во входных данных.
Специфика INPUT NOT ALLOWED
В отличие от «missing» ошибок, где не хватает обязательного параметра, INPUT NOT ALLOWED говорит обратное: параметр передан, значение синтаксически корректно и в допустимом диапазоне, но использовать его в данном контексте запрещено логикой макроса. Типичные причины:
- указан параметр, который относится к другому типу цикла — например, аргумент, применимый только для калибровки щупа, передан в кадре измерения детали;
- заданы одновременно два параметра, которые макрос считает взаимоисключающими, хотя формально это не «смешивание» типов данных (проверка INPUT MIXED) — конфликт более тонкий, на уровне режима работы цикла;
- используется опция, которая недоступна для установленной версии макропрограммы или для сконфигурированного типа датчика (например, флаг, относящийся только к беспроводным моделям, передан в кадре для проводного щупа);
- параметр дублирует значение, которое цикл уже получает из системной переменной или из предыдущего вызова, и повторная передача блокируется намеренно.
Ключевой признак: ошибка возникает не из-за «пустого» или «неверного» значения, а из-за того, что параметр в принципе не должен присутствовать в этом кадре.
В каких циклах чаще всего появляется
На практике INPUT NOT ALLOWED чаще всего связана с тремя группами циклов Renishaw.
- Калибровка инструментального щупа — циклы с датчиками привязки инструмента, такими как измерительные датчики привязки инструмента, где часть параметров относится только к первичной калибровке, а не к рабочему измерению.
- Измерение детали щупом на шпинделе или столе — здесь конфликт чаще возникает между параметрами, задающими режим подвода (по одной оси или по нескольким одновременно).
- Циклы Productivity+ с автоматическим построением отчёта — попытка передать параметр форматирования отчёта в кадр, где отчёт по этому циклу не формируется.
Во всех трёх случаях сама механическая часть — щуп, стилус, приёмник сигнала — исправна, проблема исключительно в тексте управляющей программы.
Сравнение с другими вариантами ошибки 91
Чтобы не тратить время на неверную гипотезу, полезно сразу понимать, чем формулировки отличаются друг от друга.
| Формулировка | Суть проблемы | Где искать |
|---|---|---|
| DATA MISSING | Не хватает обязательного значения, требуемого макросом | Список обязательных параметров цикла в руководстве Renishaw |
| INPUT MISSING | Параметр объявлен, но значение не присвоено | Синтаксис буквенного адреса в кадре G65 |
| INPUT MIXED | Одновременно переданы параметры несовместимых типов (абсолютный и инкрементный режим) | Комбинация режимов измерения в одном кадре |
| INPUT OUT OF RANGE | Значение параметра выходит за допустимые пределы | Диапазоны допусков и координат в макросе |
| FORMAT ERROR | Нарушен формат записи значения (например, лишний десятичный разделитель) | Синтаксис числовых констант |
| INPUT NOT ALLOWED | Параметр корректен, но запрещён для данного цикла или режима | Соответствие набора параметров конкретному P-номеру макроса |
Отдельные разборы соседних формулировок доступны в статьях про DATA MISSING, INPUT MISSING, INPUT MIXED, INPUT OUT OF RANGE и FORMAT ERROR.
Порядок диагностики
Работа с ошибкой INPUT NOT ALLOWED сводится к сверке кадра вызова с документацией на конкретный макроцикл, а не к проверке электрики. Рекомендуемая последовательность:
- Зафиксировать точный номер макроса (P9xxx в кадре G65) и текст ошибки полностью — стойка часто добавляет буквенный адрес спорного параметра.
- Открыть руководство на соответствующий макроцикл Renishaw (Inspection Plus, Productivity+ или профильный пакет) и сверить список допустимых параметров именно для этого P-номера — не для похожего цикла из той же серии.
- Проверить, не унаследован ли лишний параметр из шаблона программы, скопированного с другого цикла — частая причина в цехах, где программы делают «на основе предыдущей».
- Убедиться, что версия макропрограммы на станке соответствует версии, под которую написана управляющая программа — после обновления пакета Renishaw список допустимых параметров у отдельных циклов может измениться.
- Проверить конфигурацию датчика в параметрах ЧПУ — если параметр относится к функции, которая не активирована для установленной модели щупа (например, для проводного датчика передан параметр беспроводного канала), макрос обоснованно его отклонит.
Если после исключения лишнего параметра ошибка исчезает, но цикл всё равно работает некорректно — стоит проверить не программную часть, а физическое состояние датчика и стилуса: изгиб, загрязнение оптики приёмника, разряд батареи передатчика. Причины таких сбоев подробно разобраны в материале про типичные неисправности датчиков Renishaw.
Как устранить и на что обратить внимание в кадре вызова
Устранение ошибки почти всегда сводится к правке кадра G65: убрать лишний параметр или заменить его на корректный для данного цикла. Прежде чем редактировать программу, полезно свериться с исправной эталонной программой — либо из поставки Renishaw, либо с другого станка того же типа, где цикл работает без сбоев.
Отдельно стоит проверить связку «тип датчика — тип цикла». Например, циклы измерения детали рассчитаны на щупы вроде Renishaw RP3 или бесконтактные датчики стола OMP40-2, тогда как циклы калибровки инструмента ориентированы на датчики привязки инструмента типа TS20. Попытка использовать параметр, специфичный для одного класса датчиков, в цикле, написанном под другой класс, — одна из частых причин INPUT NOT ALLOWED на практике.
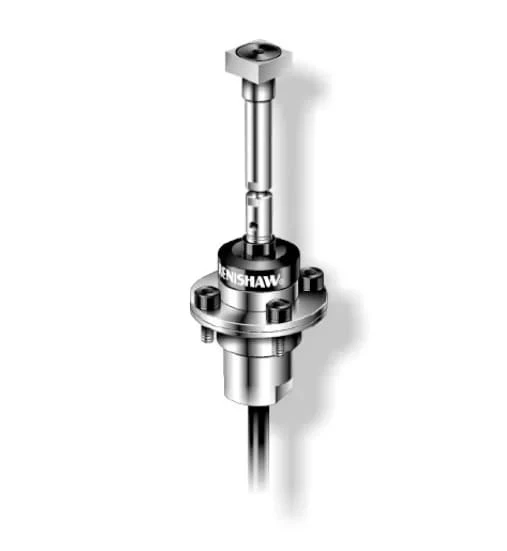
Контактный датчик для настройки инструмента на станке — используется в циклах калибровки, где набор допустимых параметров отличается от циклов измерения детали.
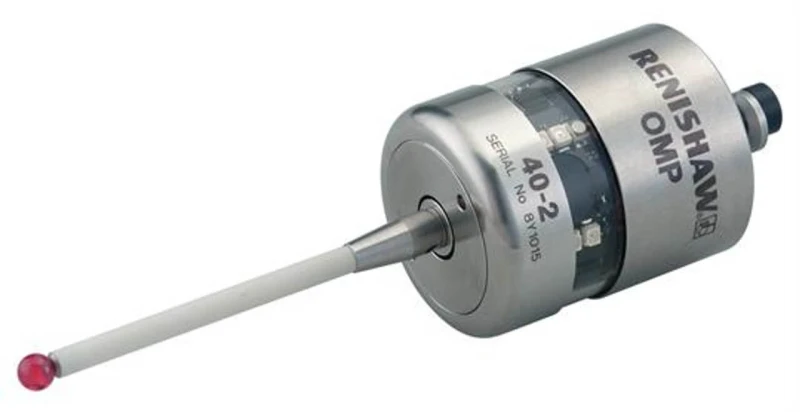
Бесконтактный измерительный датчик для циклов проверки детали — параметры вызова таких циклов не совпадают с параметрами калибровки инструмента.
Профилактика повторного появления
Основной источник ошибки INPUT NOT ALLOWED — копирование кадров между программами без сверки с документацией на конкретный цикл. Снизить частоту повторных сбоев помогают несколько практик:
- хранить в одном месте актуальные шаблоны вызовов для каждого макроцикла, используемого на предприятии, с указанием версии пакета Renishaw;
- при обновлении макропрограмм на стойке проверять журнал изменений производителя — список параметров у отдельных циклов со временем меняется;
- не переносить параметры «на всякий случай» из одного кадра в другой — если параметр не описан в руководстве для данного P-номера, его не добавляют;
- регулярно контролировать состояние стилуса и щупа — механический износ и деформация наконечника иногда маскируются под программные ошибки, если оператор не различает разные коды аларма 91. Подробнее о проверке наконечника — в статье про замену погнутого стилуса.
Если на станке часто меняют щупы или комбинируют разные модели датчиков, стоит держать под рукой сменный стилус подходящего типа — например, дисковый щуп для калибровки геометрии.

Сменный наконечник для контактных щупов Renishaw — держат в запасе, чтобы не путать программные ошибки макроса с механическим износом стилуса.
FAQ: частые вопросы
Означает ли ошибка 91 INPUT NOT ALLOWED, что датчик Renishaw неисправен?
Нет. Это программная проверка макроса на этапе вызова цикла, датчик и приёмник сигнала здесь не участвуют. Механическая проверка щупа нужна только если ошибка сохраняется после исправления кадра.
Чем INPUT NOT ALLOWED отличается от INPUT MIXED?
INPUT MIXED говорит о смешении несовместимых типов параметров в одном кадре, а INPUT NOT ALLOWED — о том, что переданный параметр в принципе не предусмотрен для этого цикла. Разница в логике проверки, но правка в обоих случаях делается в кадре G65.
Может ли ошибка появиться после обновления макропрограммы Renishaw?
Да. При обновлении пакета список допустимых параметров у отдельных циклов иногда меняется, и ранее рабочий кадр вызова становится некорректным. Стоит сверяться с журналом изменений производителя после каждого обновления.
Нужно ли перезагружать стойку после исправления кадра вызова?
Обычно нет, достаточно перезапустить программу с исправленной строкой. Перезагрузка стойки требуется только если ошибка сопровождалась зависанием интерфейса или сбоем связи с датчиком.
Где посмотреть точный список допустимых параметров для конкретного макроцикла?
В руководстве на используемый пакет Renishaw (Inspection Plus, Productivity+ и аналоги) для конкретной версии и конкретного P-номера цикла — общие списки параметров по всей серии циклов не подходят, уточняйте по документации на станок.
Заключение
Ошибка Renishaw 91 INPUT NOT ALLOWED — это не отказ оборудования, а сигнал о несоответствии параметров кадра вызова конкретному макроциклу. Решение почти всегда находится в правке управляющей программы: удалить лишний или неподходящий параметр и сверить кадр с актуальным руководством на используемую версию макропрограммы.
Если ошибка возникает нерегулярно, повторяется после замены датчика или сопровождается странным поведением измерительного цикла даже после правки программы, есть смысл проверить всю измерительную цепочку целиком — от щупа до конфигурации макросов в стойке. Специалисты ООО «Эффективное производство» проведут диагностику измерительной системы Renishaw на станке и подберут исправные датчики или стилусы взамен изношенных.
Связанные материалы
Читайте также